Нержавеющий плинтус выполняет не только защитную функцию, но и является заметным элементом интерьера. От типа финишной поверхности зависит внешний вид, практичность и стоимость изделия. Разберём основные виды отделки нержавеющей стали и определим, какой вариант подойдёт для разных условий эксплуатации.
Основные виды финишной обработки нержавейки
Согласно стандартной классификации, существует несколько основных типов поверхности нержавеющей стали, каждый из которых имеет свои характеристики и область применения.
| Тип отделки | Обозначение | Внешний вид | Шероховатость (Ra, мкм) |
|---|---|---|---|
| Горячекатаная | No. 1 | Матово-серая, грубая | — |
| Холоднокатаная | 2D | Матовая, гладкая | 0,4–1,0 |
| Шлифованная | 2B | Полуматовая, светлая | 0,2–0,5 |
| Сатинированная | No. 4 / Scotch-Brite | Матовая с направленным рисунком | 0,4–1,0 |
| Полированная (зеркальная) | No. 8 / BA | Зеркальный блеск | 0,01–0,08 |
Зеркальная (полированная) поверхность
Зеркальная отделка — это наиболее эстетичный вариант обработки нержавеющей стали. Поверхность полируется до состояния, при котором она отражает объекты практически как зеркало.
Характеристики зеркальной поверхности
- Внешний вид: глянцевая, отражающая поверхность с чётким отражением объектов.
- Шероховатость: Ra 0,01–0,08 мкм — минимальная среди всех типов отделки.
- Технология получения: многоступенчатая полировка с использованием абразивов возрастающей дисперсности вплоть до полировальных паст.
- Обозначение: No. 8, иногда BA (Bright Annealed).
Преимущества зеркальной поверхности
- Максимальная эстетика — создаёт ощущение премиальности и роскоши.
- Визуально расширяет пространство за счёт отражения.
- Легко очищается от загрязнений благодаря гладкой поверхности.
- Идеально подходит для акцентных зон и парадных помещений.
Недостатки зеркальной поверхности
- Наиболее заметны отпечатки пальцев, разводы и мелкие царапины.
- Требует регулярного ухода с использованием специальных средств.
- Наиболее высокая стоимость среди всех типов отделки.
- Не рекомендуется для зон с высокой проходимостью.
Где применять зеркальный плинтус
- Парадные холлы и входные группы.
- Гостиные и представительские офисы.
- Торговые залы ювелирных магазинов и бутиков.
- Элементы декора в жилых интерьерах.
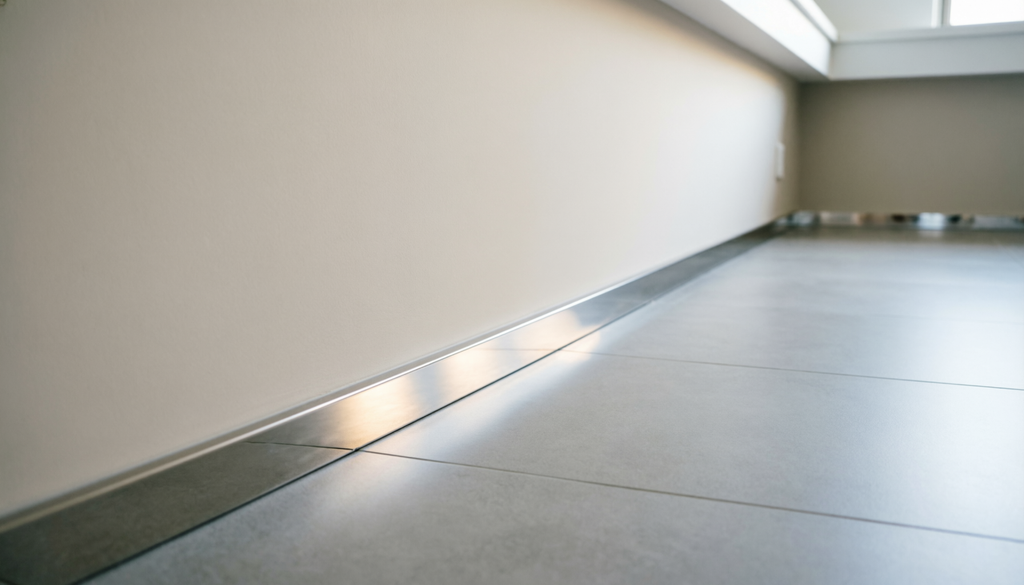
Матовая (сатиновая) поверхность
Сатинированная, или матовая, поверхность — наиболее популярный вариант для нержавеющих плинтусов. Она создаётся путём шлифовки абразивными материалами с образованием характерного направленного рисунка.
Характеристики сатиновой поверхности
- Внешний вид: матовая поверхность серебристого цвета с мягким рассеянным отражением.
- Шероховатость: Ra 0,4–1,0 мкм.
- Технология получения: шлифовка абразивными кругами или лентами, часто с использованием технологии Scotch-Brite.
- Обозначение: No. 4, Scotch-Brite, иногда 2B.
Преимущества сатиновой поверхности
- Универсальность — подходит для большинства интерьеров.
- Менее требовательна к уходу, чем зеркало.
- Скрывает мелкие царапины и потёртости.
- Не оставляет заметных отпечатков пальцев.
- Оптимальное соотношение цены и эстетики.
Недостатки сатиновой поверхности
- Со временем может накапливать загрязнения в микрорельефе.
- Требует очистки вдоль направления шлифовки.
- Менее «эффектна» по сравнению с зеркалом.
Где применять сатиновый плинтус
- Жилые помещения — прихожие, коридоры, гостиные.
- Офисы, банки, административные здания.
- Медицинские учреждения.
- Торговые центры и общественные пространства.
Шлифованная поверхность
Шлифованная поверхность занимает промежуточное положение между матовой и зеркальной. Она создаётся путём механической шлифовки с использованием абразивов определённой зернистости.
Характеристики шлифованной поверхности
- Внешний вид: полуматовая поверхность с лёгким блеском.
- Шероховатость: Ra 0,2–0,5 мкм.
- Технология получения: шлифовка абразивными материалами средней зернистости.
- Обозначение: 2B, иногда 2D.
Преимущества шлифованной поверхности
- Более доступная цена по сравнению с зеркалом.
- Хорошо скрывает эксплуатационные дефекты.
- Достаточно легко очищается.
- Универсальный внешний вид.
Недостатки шлифованной поверхности
- Менее выразительна, чем сатин или зеркало.
- Может иметь неравномерность рисунка при некачественном производстве.
Где применять шлифованный плинтус
- Технические помещения.
- Складские и производственные зоны.
- Помещения с утилитарными требованиями.
- Бюджетные проекты.
Сравнительная таблица видов отделки
| Параметр | Зеркальная | Сатиновая | Шлифованная |
|---|---|---|---|
| Обозначение | No. 8, BA | No. 4, Scotch-Brite | 2B, 2D |
| Шероховатость Ra, мкм | 0,01–0,08 | 0,4–1,0 | 0,2–0,5 |
| Отражение | Зеркальное | Рассеянное | Слабое |
| Скрытие царапин | Плохо | Хорошо | Хорошо |
| Стойкость к отпечаткам | Низкая | Высокая | Средняя |
| Сложность ухода | Высокая | Низкая | Низкая |
| Стоимость | Высокая | Средняя | Низкая |
| Эстетика | Максимальная | Высокая | Средняя |
Влияние типа поверхности на коррозионную стойкость
Тип финишной обработки нержавеющей стали оказывает прямое влияние на её коррозионную стойкость. Это связано с тем, что поверхность является первым барьером между металлом и агрессивной средой, и от её состояния зависит, насколько эффективно сталь противостоит коррозионным процессам.
Механизм влияния шероховатости на коррозию
Поверхностная шероховатость (Ra) является ключевым параметром, определяющим коррозионную стойкость нержавеющей стали. Чем выше шероховатость, тем больше микроскопических впадин и неровностей на поверхности, которые создают условия для развития коррозии.
Этот эффект, называемый «микроловушками», работает следующим образом:
- Накопление хлоридов. Микроскопические впадины на грубой поверхности задерживают ионы хлора, которые являются основными инициаторами питтинговой коррозии.
- Задержка влаги. Неровности удерживают влагу, необходимую для протекания электрохимических реакций, приводящих к коррозии.
- Накопление загрязнений. Свободное железо, органические вещества и другие загрязнители скапливаются во впадинах и могут «запускать» процессы окисления.
Сравнение типов поверхности по коррозионной стойкости
| Тип поверхности | Обозначение | Шероховатость Ra, мкм | Коррозионная стойкость | Склонность к накоплению загрязнений |
|---|---|---|---|---|
| Зеркальная (полированная) | No. 8 | < 0,05 | Высокая | Минимальная |
| Ярко-отожжённая | BA | 0,05–0,1 | Высокая | Низкая |
| Шлифованная | 2B | 0,2–0,5 | Средняя | Умеренная |
| Сатиновая (шлифованная) | No. 4 | 0,4–1,0 | Пониженная | Повышенная |
Зеркальная и полированная поверхность
Зеркальная поверхность обладает наибольшей коррозионной стойкостью среди всех типов отделки. Это обусловлено несколькими факторами:
- Минимальная шероховатость. Ra менее 0,05 мкм практически исключает наличие микроскопических «ловушек» для влаги и загрязнений.
- Обогащение хромом. Исследования показывают, что зеркальная полировка обеспечивает наибольшее обогащение поверхностной плёнки хромом по сравнению с другими типами отделки. Именно концентрация хрома в поверхностной плёнке является главным фактором, контролирующим устойчивость стали к атмосферной коррозии.
- Плотность пассивной плёнки. Гладкая поверхность способствует формированию более плотного и однородного пассивирующего слоя оксида хрома (Cr?O?), который замедляет диффузию кислорода в материал.
Данные испытаний в солевом тумане показывают, что зеркально полированный образец может выдерживать воздействие солевой среды до 5 раз дольше до появления признаков коррозии по сравнению со стандартной сатиновой отделкой No. 4.
Ярко-отожжённая поверхность (BA)
Ярко-отожжённая поверхность (Bright Annealed) формируется при отжиге холоднокатаного листа в контролируемой восстановительной атмосфере, обычно богатой водородом. В такой среде окисление подавляется, и характерный металлический блеск стали сохраняется без необходимости травления.
Поверхность BA имеет более низкую шероховатость, чем 2B, и известна улучшенной устойчивостью к инициированию питтинговой коррозии благодаря низкой плотности дефектов. Даже в восстановительных атмосферах небольшие количества остаточного водяного пара могут приводить к образованию ультратонкой оксидной плёнки, которая по свойствам напоминает пассивную плёнку и вносит вклад в коррозионное поведение поверхности.
Шлифованная поверхность (2B)
Шлифованная поверхность занимает промежуточное положение по коррозионной стойкости. Шероховатость Ra 0,2–0,5 мкм создаёт умеренные условия для накопления загрязнений, но не настолько выраженные, как у сатиновой отделки.
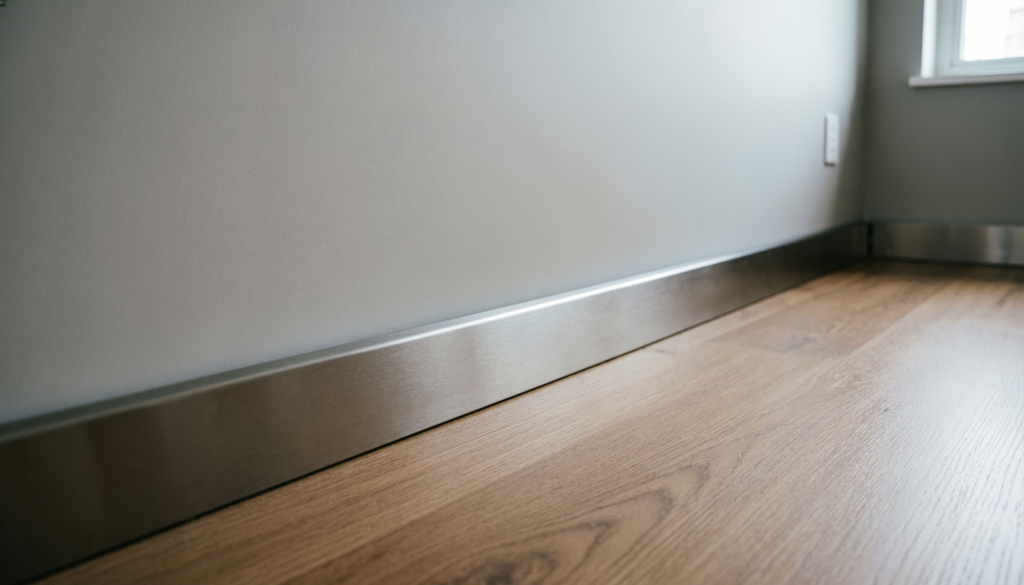
Сатиновая поверхность (No. 4)
Сатиновая поверхность имеет наиболее выраженную склонность к снижению коррозионной стойкости среди рассматриваемых типов отделки. Это связано с особенностями её формирования:
- Направленный микрорельеф. Шлифовка создаёт тонкие борозды и микроканавки, которые способствуют накоплению воды, солей и загрязнений.
- Пластическая деформация. Процесс шлифовки для получения отделки No. 4 создаёт пластическую деформацию в поверхностном слое, что приводит к образованию полос скольжения и микротрещин.
- Повышенная коррозионная активность. Влажные и морские среды особенно агрессивны для сатиновой поверхности — она более подвержена питтингу и ржавлению.
Остаточные напряжения и дефекты структуры
Помимо шероховатости, на коррозионную стойкость влияют остаточные напряжения и дефекты кристаллической структуры, возникающие при механической обработке:
- Растягивающие напряжения могут создавать коррозионные ячейки внутри структуры, где напряжённые зоны становятся анодными участками, что приводит к повышению скорости коррозии.
- Плотность дефектов кристаллической решётки (границы зёрен, дислокации) влияет на формирование пассивной плёнки. Высокая плотность дефектов создаёт множество центров нуклеации для пассивной плёнки, но также может увеличивать реакционную способность поверхности.
- Инновационные методы финишной обработки, обеспечивающие более низкие растягивающие остаточные напряжения, демонстрируют улучшенную коррозионную стойкость по сравнению с традиционным шлифованием.
Практические выводы для выбора плинтуса
| Условия эксплуатации | Рекомендуемая отделка | Обоснование |
|---|---|---|
| Влажные помещения, бассейны | Зеркальная или BA | Минимальное накопление влаги, максимальная коррозионная стойкость |
| Морская атмосфера, прибрежные зоны | Зеркальная | Наибольшая устойчивость к хлоридам |
| Пищевые производства | Зеркальная или BA | Гладкая поверхность не накапливает загрязнения, легко очищается |
| Жилые помещения с нормальной влажностью | Сатиновая | Достаточная стойкость при регулярном уходе |
| Сухие отапливаемые помещения | Любая | Коррозионные риски минимальны |
Таким образом, тип поверхности напрямую определяет коррозионную стойкость нержавеющего плинтуса. Зеркальная и ярко-отожжённая поверхности обеспечивают наилучшую защиту благодаря минимальной шероховатости и максимальному обогащению хромом пассивной плёнки. Сатиновая поверхность, несмотря на популярность, требует более тщательного ухода и менее устойчива к коррозии в агрессивных средах. При этом марка стали остаётся определяющим фактором: AISI 304 обеспечивает лучшую коррозионную стойкость при любом типе отделки по сравнению с AISI 430.
Практические рекомендации по выбору
| Условия эксплуатации | Рекомендуемая отделка |
|---|---|
| Парадные помещения, холлы, бутики | Зеркальная |
| Жилые комнаты, прихожие | Сатиновая |
| Офисы, банки, медицинские учреждения | Сатиновая |
| Помещения с высокой проходимостью | Сатиновая |
| Влажные помещения | Сатиновая или зеркальная |
| Технические и производственные зоны | Шлифованная |
| Бюджетные проекты | Шлифованная |
Уход за разными типами поверхностей
Зеркальная поверхность
- Протирать мягкой тканью из микрофибры.
- Использовать специальные средства для нержавеющей стали.
- Избегать абразивных материалов.
- Протирать вдоль направления полировки.
Сатиновая поверхность
- Очищать мягкой губкой или тканью.
- Движения выполнять вдоль направления шлифовки.
- Использовать неабразивные чистящие средства.
- Регулярно удалять пыль и загрязнения.
Шлифованная поверхность
- Допускается использование мягких абразивных средств.
- Протирать влажной тканью.
- Избегать хлорсодержащих средств.
Выбор финишной поверхности нержавеющего плинтуса зависит от баланса между эстетикой, практичностью и бюджетом:
- Зеркальная поверхность — максимальная эстетика для парадных зон, но требует тщательного ухода и имеет высокую стоимость.
- Сатиновая поверхность — оптимальный выбор для большинства интерьеров: универсальна, практична, скрывает дефекты и доступна по цене.
- Шлифованная поверхность — рациональное решение для технических зон и бюджетных проектов.
Для жилых и коммерческих интерьеров наиболее сбалансированным вариантом является сатиновая отделка. Если приоритетом является эффектный внешний вид — выбирайте зеркало. Для утилитарных помещений достаточно шлифованной поверхности.
Генеральный директор производственной компании Нержавеющийплинтус.ру Артем кузнецов.